Kalená oceľ, Hardox či zušľachtené nosníky – presne tu sa bežné vrtáky rýchlo vzdávajú. Zistite, kedy a ako sa do nich dá spoľahlivo vŕtať tvrdokovovým (TCT) jadrovým vrtákom.
Dá sa do takého materiálu spoľahlivo vŕtať tvrdokovovým (TCT) jadrovým vrtákom? Krátka odpoveď: áno, ale len so správnym vrtákom, správnymi otáčkami, dostatočným posuvom a vhodným chladením. V článku sme spojili overené údaje výrobcov (Karnasch, SSAB) so skúsenosťami nášho tímu z praxe.
V skratke
- HSS jadrové vrtáky sú ideálne na bežnú konštrukčnú oceľ, na kalenú oceľ sa nehodia.
- Univerzálne TCT vrtáky (napr. Karnasch HARD-LINE) zvládajú oceľ do cca 40 HRC / 1 400 N/mm².
- Na Hardox 400–500 a oceľ 30–50 HRC použite špeciálnu sériu Karnasch HARDOX-LINE.
- Najčastejšia chyba: príliš nízke otáčky a slabý posuv – nie naopak.
- Pri Hardoxe chlaďte čistým olejom, nie vodnou emulziou.
Čo je jadrový vrták TCT a prečo je na tvrdé materiály vhodnejší
Jadrový (korunkový) vrták je dutý valec s reznými zubami na obvode. Na rozdiel od špirálového vrtáka neodoberá celý objem otvoru, ale iba tenký prstenec materiálu – stred zostáva ako jadro, ktoré po dokončení vytlačí vytláčací (strediaci) kolík. Vďaka tomu potrebuje nižší príkon, menší prítlak a otvor vyvŕta niekoľkonásobne rýchlejšie, bez predvŕtavania.
Označenie TCT (Tungsten Carbide Tipped) znamená, že rezné zuby sú osadené plátkami zo spekaného karbidu volfrámu (tvrdokovu). Tvrdokov je výrazne tvrdší a tepelne odolnejší ako rýchlorezná oceľ (HSS), preto si drží ostrie aj pri vysokých teplotách v reze. Výrobcovia uvádzajú, že TCT vrtáky oproti HSS dosahujú až niekoľkonásobne dlhšiu životnosť a vyššiu reznú rýchlosť. Daňou je vyššia krehkosť – tvrdokov neznáša rázy, vibrácie a tepelné šoky.
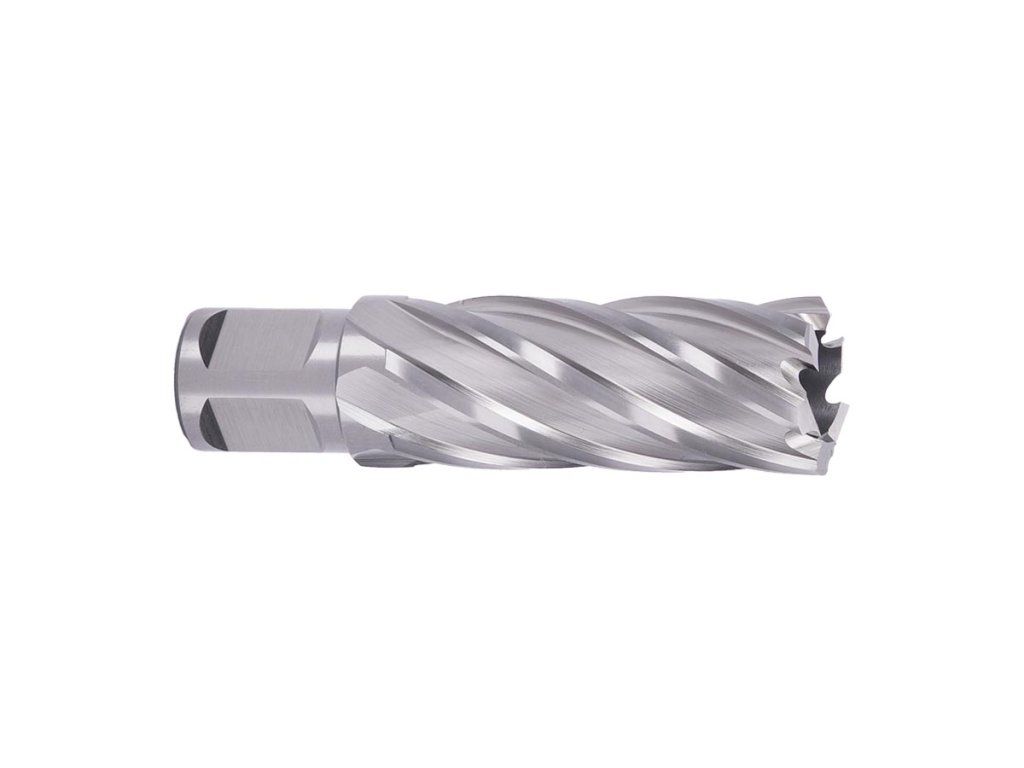
HSS jadrový vrták SILVER-ABSE – na konštrukčnú oceľ
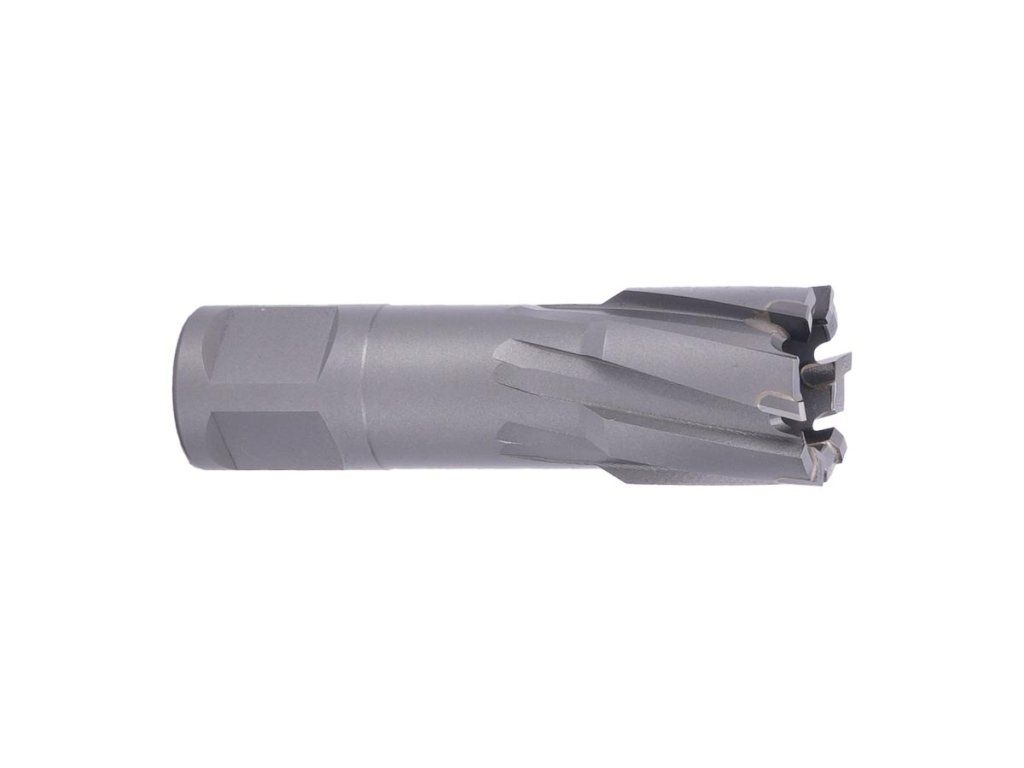
Tvrdokovový jadrový vrták HARD-ABSE – na nerez, Hardox a náročné ocele
Kalená oceľ: prečo je taká náročná na vŕtanie
Pojem „kalená oceľ" sa v praxi používa pre ocele, ktoré prešli tepelným spracovaním. Pri kalení sa oceľ ohreje na austenitizačnú teplotu a rýchlo ochladí, čím vznikne veľmi tvrdá, ale krehká martenzitická štruktúra. Následné popúšťanie (opätovný ohrev na nižšiu teplotu) zníži vnútorné napätia a krehkosť a zvýši húževnatosť. Kombinácii kalenia a popúšťania hovoríme zušľachťovanie – typickým príkladom sú oteruvzdorné plechy Hardox.
Výsledkom je materiál s vysokou tvrdosťou aj húževnatosťou. Pri vŕtaní to znamená vysoké rezné sily, veľa tepla sústredeného na malej ploche zubov a rýchle opotrebenie nevhodného nástroja.
Ktorý jadrový vrták na aký materiál
| Materiál | Odporúčaný typ | Rady v ponuke ABSE |
|---|---|---|
| Konštrukčná oceľ, profily, plechy | HSS (ekonomicky) alebo TCT | SILVER-ABSE HSS, HARD-ABSE |
| Nerez (INOX), liatina, legované ocele | TCT | HARD-ABSE, Karnasch HARD-LINE |
| Zušľachtená oceľ do 40 HRC (do 1 400 N/mm²) | TCT so Sandvik tvrdokovom | Karnasch HARD-LINE |
| Hardox 400 / 450 / 500, kalená oceľ 30–50 HRC | Špeciálny TCT pre tvrdé ocele | Karnasch HARDOX-LINE |
| Koľajnice | Špeciálny TCT | Karnasch RAIL-LINE |
Horná hranica, ktorú výrobca Karnasch uvádza pre svoje jadrové vrtáky, je 50 HRC. Materiály tvrdšie ako táto hranica (napr. plne kalené nástrojové ocele bez popúšťania) už do rozsahu jadrového vŕtania nepatria.

Karnasch HARD-LINE – zuby zo Sandvik tvrdokovu, kónická špirála a trojstupňová geometria rezu
Rezné parametre: mýtus o „čím tvrdšie, tým pomalšie"
Najčastejšou chybou pri vŕtaní Hardoxu a kalených ocelí je podľa výrobcu Karnasch príliš nízka rezná rýchlosť. Mnohí operátori intuitívne znížia otáčky, no tvrdokov potrebuje určitú reznú rýchlosť, aby rezal a nie šúchal. Pre Hardox výrobca odporúča reznú rýchlosť vc = 30 – 35 m/min; pri hodnotách okolo 10 m/min sa otvor prakticky nedá vyvŕtať.
Rovnako dôležitý je posuv. Ak je príliš malý, zuby sa po tvrdom povrchu iba šmýkajú, materiál sa spevňuje a ostrie sa extrémne rýchlo opotrebuje. Karnasch odporúča posuv približne 0,03 – 0,08 mm na otáčku podľa priemeru. Pre predstavu: vrták Ø 18 mm by mal prejsť 12 mm plechom Hardox zhruba za 30 sekúnd.
Orientačné otáčky pre Hardox (Karnasch HARDOX-LINE)
| Priemer vrtáka | Hardox 500 / do 50 HRC | Hardox 400 / do 40 HRC |
|---|---|---|
| 14 mm | 751 ot./min | 796 ot./min |
| 18 mm | 584 ot./min | 619 ot./min |
| 22 mm | 478 ot./min | 507 ot./min |
| 26 mm | 404 ot./min | 429 ot./min |
| 30 mm | 350 ot./min | 372 ot./min |
| 40 mm | 263 ot./min | 279 ot./min |
| 50 mm | 210 ot./min | 223 ot./min |
| 60 mm | 175 ot./min | 186 ot./min |
Otáčky pre iný priemer si vypočítate podľa vzorca n = (vc × 1000) / (π × D), kde vc je rezná rýchlosť v m/min a D priemer vrtáka v mm. Pohodlnejšie to zvládnete v našej kalkulačke otáčok. Uvedené hodnoty sú orientačné – vždy ich prispôsobte stroju a konkrétnemu materiálu.
Chladenie: pri Hardoxe olej, nie voda
Pri vŕtaní tvrdých ocelí sa zuby vrtáka zahrievajú tak, že triesky v tme svietia do červena. Pri bežnej oceli je vhodná rezná emulzia, no pri Hardoxe a kalených oceliach výrobca Karnasch výslovne odporúča iba olejové chladivá bez prímesi vody (napr. čistý rezný olej alebo rastlinný olej, aspoň 60 ml/min). Vodné emulzie spôsobujú prudké ochladzovanie rozžeraveného tvrdokovu a vznik mikrotrhlín na zuboch.
- Plech do 12 mm: vŕtanie bez chladenia je možné, s olejom však vrták vydrží výrazne dlhšie.
- Plech nad 12 mm: chladenie olejom je povinné.
- Triesky: pri hrubších materiáloch sa triesky navíjajú okolo vrtáka. Po cca 13–25 mm hĺbky (podľa priemeru a dĺžky vrtáka) vŕtačku vypnite, triesky odstráňte a pokračujte – inak hrozí zablokovanie a vylomenie zubov.
Viac o výbere chladiacich a mazacích prostriedkov nájdete v článku Aké sú najkvalitnejšie rezné a mazacie oleje? a v kategórii mazacích a rezacích prípravkov.
Stroj a upnutie: tuhosť je základ
Tvrdokov je tvrdý, ale krehký – vibrácie a rázy sú jeho najväčším nepriateľom. Výrobcovia stroja aj ocele (SSAB) zhodne uvádzajú, že tvrdokovové nástroje majú výrazne vyššiu produktivitu, pokiaľ sú podmienky stabilné.
- Používajte magnetickú vŕtačku s reguláciou otáčok a dostatočným krútiacim momentom.
- Magnet musí ležať na čistom, rovnom a dostatočne hrubom podklade – tenký plech podložte.
- Skontrolujte vôľu vedenia (rybinovej dráhy) a hádzavosť vretena.
- Vzdialenosť medzi vrtákom a povrchom pred začiatkom rezu držte čo najmenšiu.
- Do Hardoxu začínajte vždy ostrým, novým vrtákom a netlačte nadmerne – plynulý, rovnomerný posuv je dôležitejší ako sila.
- Nezabudnite na správny vytláčací (strediaci) kolík – centruje otvor, otvára prívod chladiva do vrtáka a vytlačí jadro.
Výhody TCT jadrových vrtákov pri kalenej oceli
⚡ Rýchlosť
Odoberá sa len prstenec materiálu, takže otvor je hotový za zlomok času oproti špirálovému vrtáku.
🎯 Presnosť
Čistý, rozmerovo presný otvor bez otrepov, vhodný na montáž konštrukcií a strojov.
🛡️ Životnosť
Tvrdokov si drží ostrie aj pri teplotách, pri ktorých HSS mäkne – nižšia cena za jeden otvor.
Najčastejšie chyby a ako sa im vyhnúť
| Problém | Pravdepodobná príčina | Riešenie |
|---|---|---|
| Vrták „šúcha", nereže | Nízke otáčky alebo slabý posuv | Nastavte otáčky podľa tabuľky, zvýšte posuv |
| Vylomené zuby | Vibrácie, rázy, zablokované triesky | Skontrolujte tuhosť stroja a magnetu, priebežne odstraňujte triesky |
| Praskliny na zuboch | Tepelný šok z vodnej emulzie | Pri Hardoxe používajte čistý olej |
| Rýchle otupenie | Nevhodný typ vrtáka pre danú tvrdosť | Nad 40 HRC prejdite na sériu HARDOX-LINE |
Záver
TCT jadrový vrták je na vŕtanie do kalenej a zušľachtenej ocele tou správnou voľbou – pod podmienkou, že zvolíte typ zodpovedajúci tvrdosti materiálu, nastavíte dostatočné otáčky a posuv, chladíte vhodným médiom a pracujete na tuhom stroji. Na bežnú konštrukčnú oceľ vám ekonomicky poslúžia ABSE Premium SILVER-ABSE a HARD-ABSE, na zušľachtené ocele a Hardox odporúčame nemecké vrtáky Karnasch HARD-LINE a HARDOX-LINE.
Neviete si vybrať správny vrták?
Napíšte nám materiál, hrúbku a priemer otvoru – naši technici vám odporučia vrták aj rezné parametre.
Zdroje
- Karnasch Professional Tools: Recommendation drilling Hardox 400/450/500 with HARDOX-LINE annular cutter
- Karnasch Professional Tools: Katalóg GK36 – prehľad jadrových vrtákov
- SSAB: How to drill Hardox® – výber stroja a nástroja
- FEIN: How to drill holes in wear plate
- W. D. Callister Jr.: Materials Science and Engineering: An Introduction (tepelné spracovanie ocelí)